Afarer
Vores fabrik
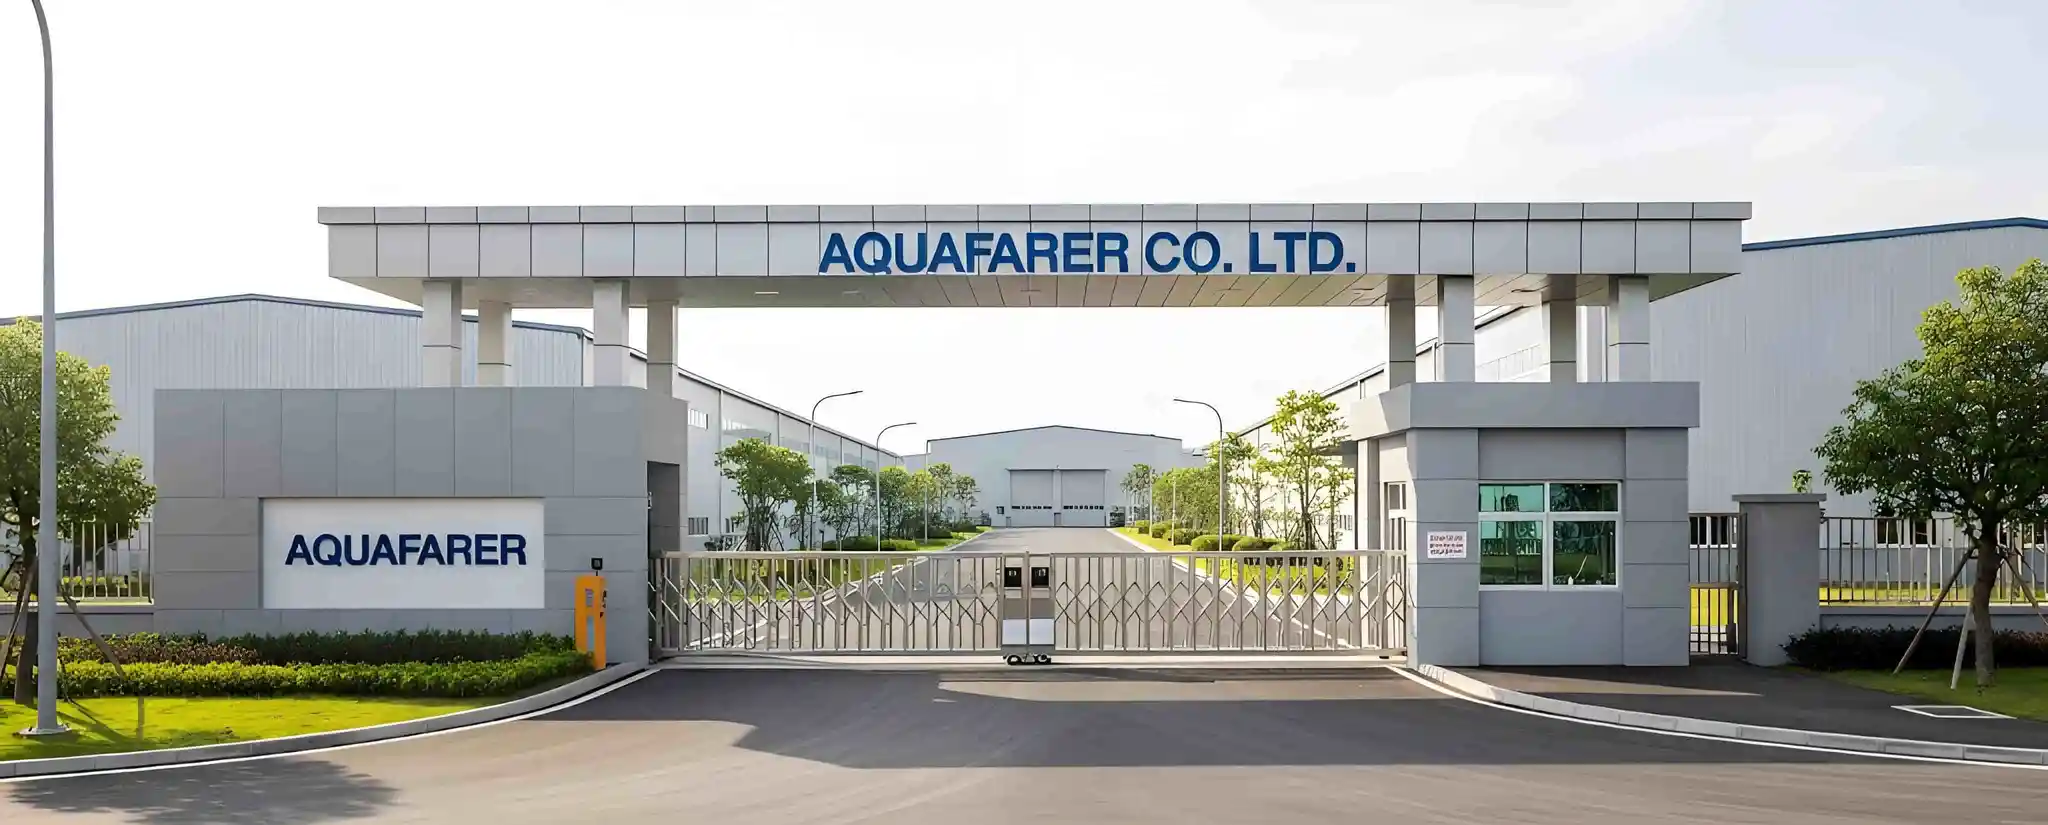
12.000 m² moderne produktionsfacilitet i Qingdao, Kina.
Som fabriksbrand under Qingdao Vatrad Group Co., Ltd. kontrollerer afarer alle produktionsled — fra ankomsten af rå PVC-materialer til den endelige inspektion af det færdige SUP-bræt inden levering. Vores produktionsanlæg i Qingdao Economic Development Zone strækker sig over 12.000 kvadratmeter og huser dedikerede værksteder til PVC-skæring, samling af drop-stitch-kerner, digital tryk på SUP-brætter, slutmontage og kvalitetstestning.
Ved at samle design, ingeniørarbejde, prototyping, produktion og testning under ét tag eliminerer vi ineffektiviteten ved kontraktproduktion og bevarer den direkte kontrol over byggekvalitet, materialevalg og leveringstider. Hver SUP, der forlader vores værksted, er bygget af vores folk, på vores udstyr, efter vores standarder.
Fabriksintelligens
Udforsk vores produktionskapaciteter
Produktionskapacitet
12,000 m2 facility producing 15,000+ boats/yr across SUP (8,000+), SUP (2,000+), inflatable SUP (5,000+), and safety equipment lines. 200+ workers, 2 shifts.
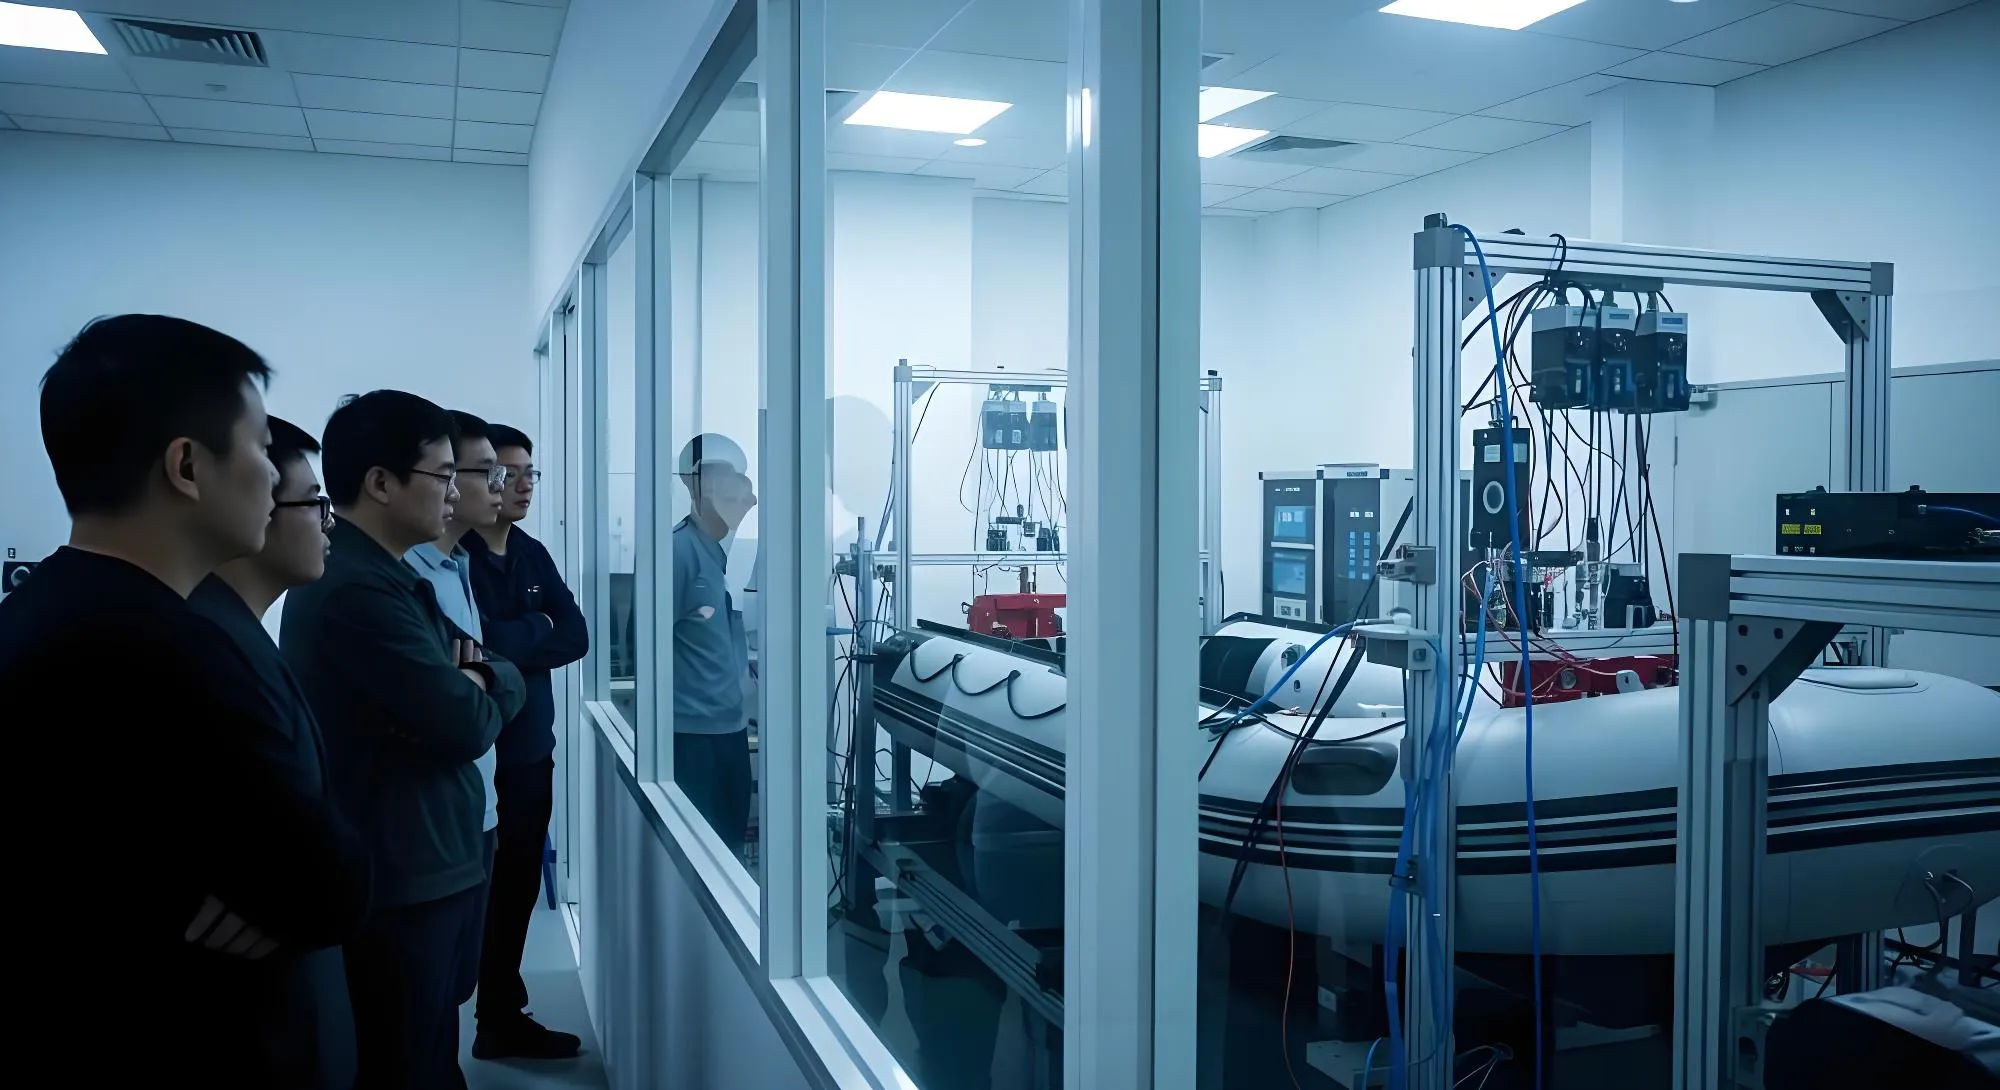
Kvalitetslaboratorium & test
Uafhængigt QC-laboratorium med 4 testfaser: inspektion af råmaterialer (trækstyrke, rivestyrke, UV), 48 t trykhold ved 1.25x nominelt tryk, peel-test af sømme samt verificering af last og balance på hver båd.
OEM/ODM-kapacitet
End-to-end OEM/ODM services: custom mould design, private-label packaging, custom tube colors, deck graphics (digital & screen printing), Hypalon upgrade option, and drop-ship logistics.
Værksteder
Produktionsværksteder
PVC-skæring & materialeforberedelse
Automatiske CNC-skæremaskiner forarbejder PVC-, Hypalon- og drop-stitch-stoffer med præcision på under en millimeter. Computeroptimeret nesting minimerer materialespild og sikrer, at hver panel opfylder sin dimensionsspecifikation, før svejsning.
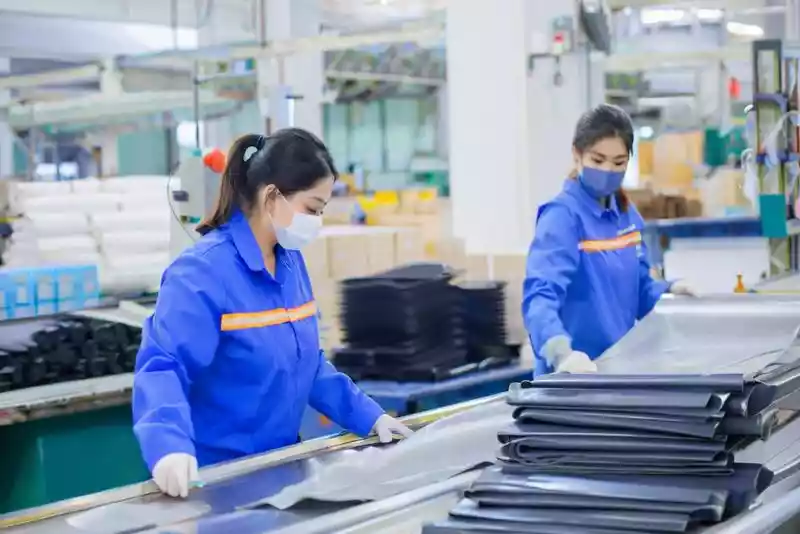
Rørsvejsning & varmeforsegling
Dedikeret svejseværksted med varmeforseglingsmaskiner og RF-dielektriske presser. Varmluftsforseglere binder og svejser PVC-kammerrør sammen, mens RF-svejsninger giver stærke, lufttætte sømme, der overgår kravene.
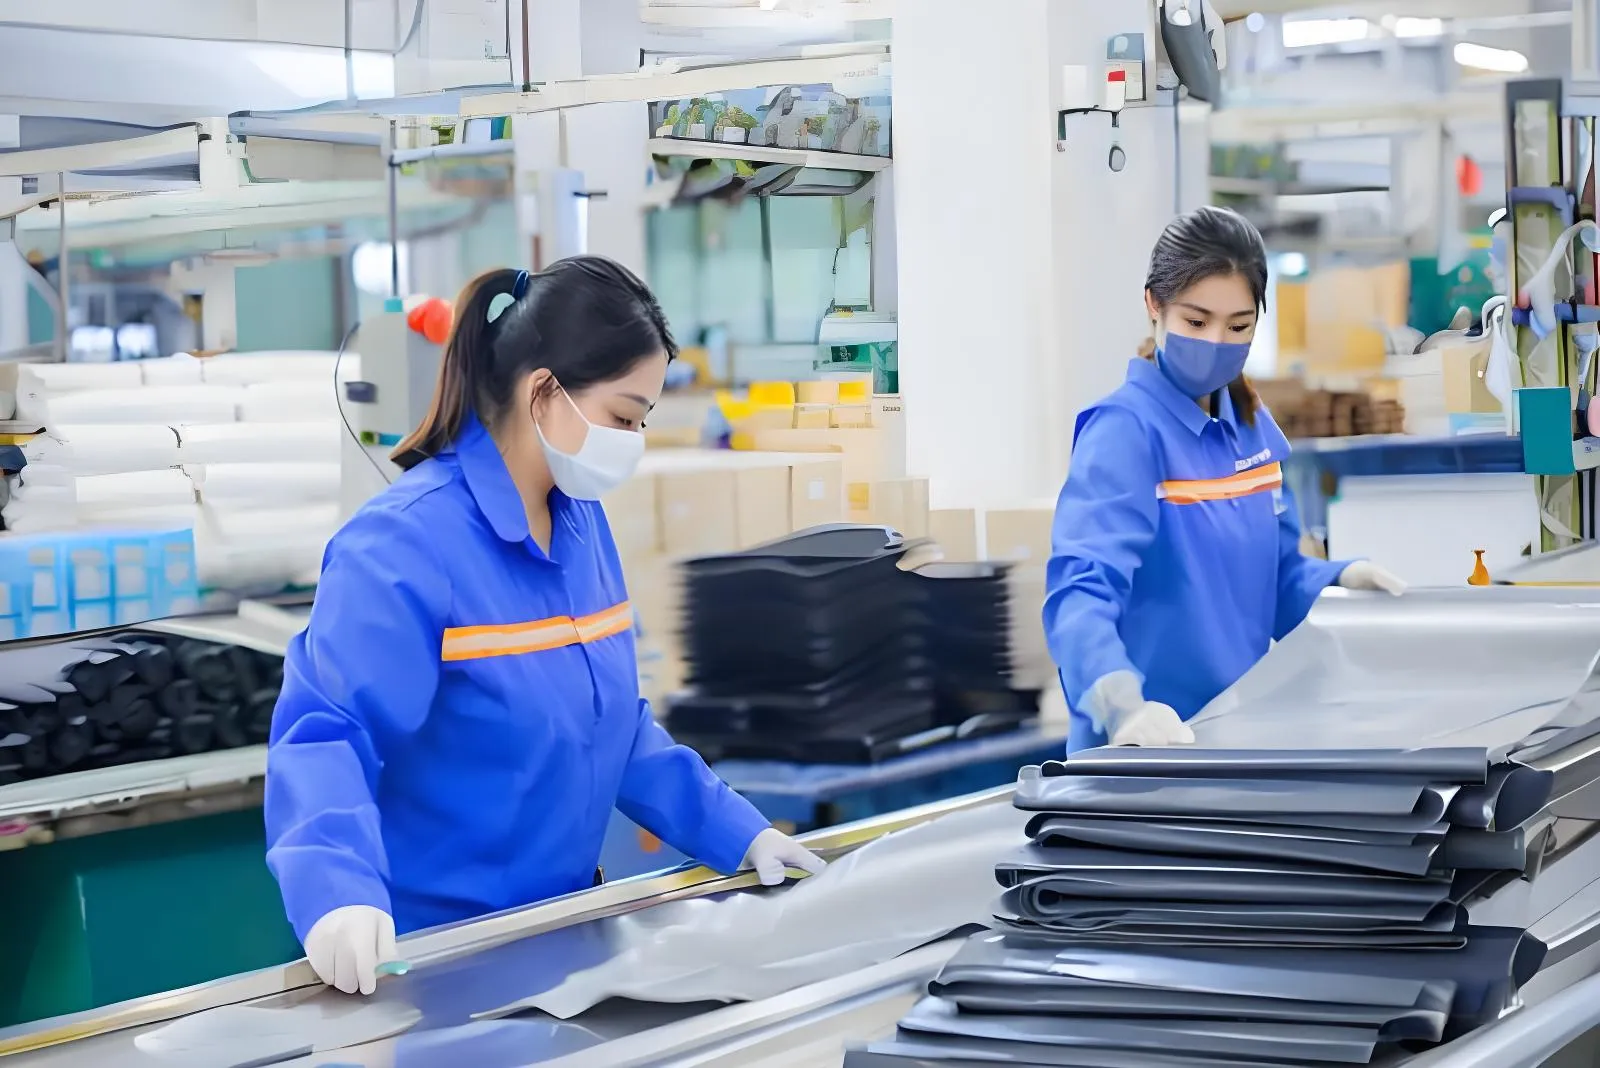
Drop-Stitch kernebinding
Drop-stitch-kernerne på SUP-boards bindes til de ydre PVC-laminater ved varmelaminering. Tusindvis af indre polyestertråde forbinder top- og bundlag og skaber en stiv struktur ved 12-15 PSI. Kantbåndene er fusionssvejset i tre lag for styrke langs kanterne.
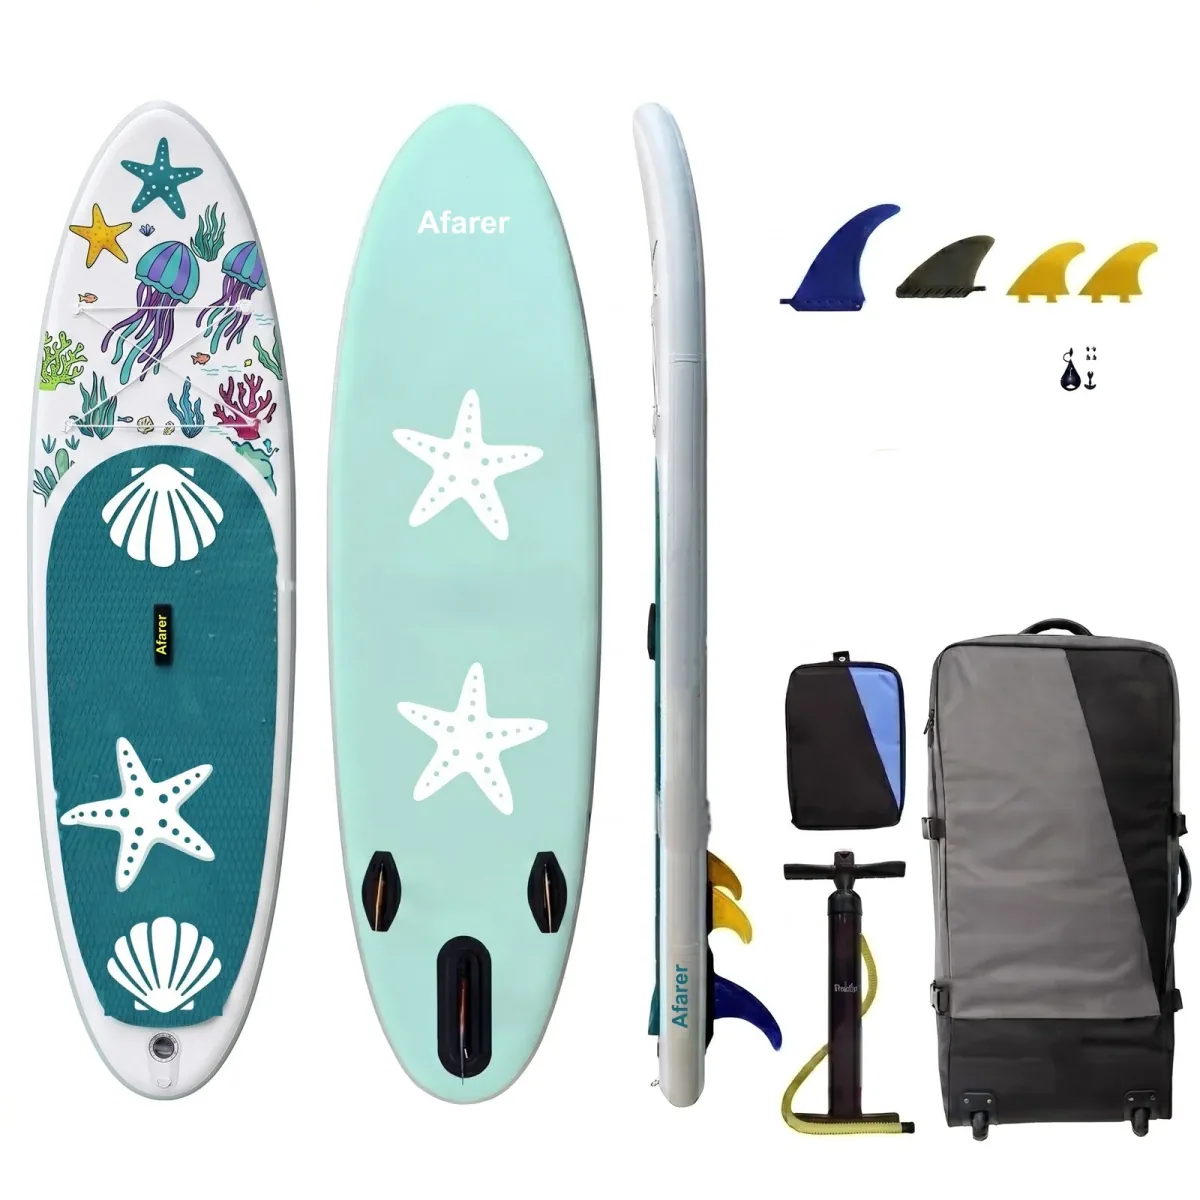
SUP-tryk og dekoration
SUP-boards dekoreres med digitaltryk til fuldfarvegrafik og serigrafi til logoer og gentagne mønstre. Digitale printere producerer dækdesign i fotokvalitet, mens serigrafi giver holdbare, levende brandmarkeringer.
Endelig samling og tilpasning
Samlebånd, hvor ventiler, D-ringe, håndtag, finnekasser og dækpuder monteres på hvert SUP-bræt. Hvert bræt følger en samlecheckliste med 100 punkter, som godkendes af teamlederen.
Kvalitetstest & inspektion
Alle færdige både gennemgår obligatorisk lufttæthedstest, kontrol af sømmenes vedhæftning og et fuldt systemsjek inden afsendelse. Vores kvalitetslaboratorium arbejder uafhængigt af produktionen og rapporterer direkte til ledelsen.
B2B Information
Manufacturing & Trade Terms
Afarer is a brand operated by Aquafarer LLC (USA) — ISO & CE certified, with 10+ years of export experience.
MOQ
Standard MOQ: 5–10 enheder pr. model (SUP/kajak/drop-stitch). SUP MOQ: 2–5 enheder. Prøveordrer velkomne til nye partnerskaber.
Lead Time
Standard production: 30–45 days from order confirmation. Sample/prototype lead time: 15–20 days. Rush orders available.
Payment Terms
T/T 30% deposit, 70% before shipment. L/C, Western Union, and PayPal available for qualifying partners. Net terms negotiable.
Shipping & Logistics
FOB Qingdao, CIF, DDP available. In-house freight team handles container loading, documentation, and customs clearance for smooth delivery worldwide.
Certifications
ISO quality management. CE (EU) certification on all standard models. FCC/UKCA/FDA upon request. Factory audit reports available.
Quality Assurance
100% air-retention and seam-peel testing on every unit. 2-year warranty on manufacturing defects. Third-party inspection (SGS/BV) accepted before shipment.
Udstyr
Vigtigste produktionsudstyr
Produktionsflow
Fra materiale til færdig båd
Hver båd gennemgår 6 produktionsfaser med QC-kontrolpunkter ved hvert trin. Ingen genveje, ingen oversprungne inspektioner.
Materialemodtagelse & indgående kvalitetskontrol
Alle indgående materialer registreres med batch-/lotnummer i vores ERP-system. PVC-stofruller, drop stitch-kerner, ventiler, klæbemidler og beslag sættes i karantæne, indtil QC har godkendt.
Trækstyrke (ASTM D751), rivestyrke (ISO 4674), tykkelsesmåling, klæbemiddelviskositet, visuel fejlkontrol
100% af partierne testes. Kassér, hvis trækstyrken < 90% af specifikationen, rivestyrken < spec-minimum, eller der er visuelle defekter.
CNC-skæring & materialeforberedelse
Computeroptimeret layout (nesting) placerer panelerne på PVC-materialet for at minimere spild. Automatiske CNC-skæremaskiner holder en positionsnøjagtighed på 0,1 mm.
Dimensionskontrol mod CAD DXF-filer, inspektion af kantkvalitet, verifikation af panelantal
Hver 20. bane måles. Tolerance ±0,5 mm. Afvis partiet, hvis over 2 % ligger uden for tolerancen
Svejsning og drop-stitch-sammenføjning
Drop-stitch-kerner bindes til de ydre PVC-laminater ved varmelaminering. Slangekamre svejses med RF-svejsning eller varmluftssvejsning. Rælingsbånd er fusionsbundet i tre lag.
Peeltest af hver 50. enhed (ASTM D751), måling af svejsebredde, gennemgang af temperaturlog for varmluft og visuel inspektion af sømme med bagbelysning
Afrivningsstyrke min. 8 N/cm. Tolerance for svejsebredde ±1 mm. Enhver synlig kanalisering = kassation
Samling og rigging
Bådene overgår til slutmontage, hvor alle komponenter samles: skrog + slanger, monterede ventiler, D-ringe, håndtag, finnekasser og tilpasning af transporttaske. Hver enhed følger en 100-punkts monteringscheckliste.
Godkendelse via 100-punkts-tjekliste pr. enhed, ventilfunktionstest (10 åbnings-/lukkecyklusser), kontrol af hardwarets tilspændingsmoment, visuel inspektion
Nul-fejl-politik for sikkerhedskritiske komponenter (ventiler, D-ringe, håndtag). Mindre kosmetiske afvigelser: AQL 2.5 (ISO 2859)
Tryktestning & kvalitetskontrol
Hvert kammer pustes op til 1.25× det nominelle tryk (typisk 20–25 PSI) og holdes i 24–48 timer. Tryksensorer logger løbende. Kamre, der overskrider et trykfald på 5 %, kasseres og sendes til fornyet inspektion af sømmene.
24-timers log over trykfastholdelse, daglig verifikation af sensorkalibrering, temperaturkompenseret trykaflæsning, omtest af sømme efter reparation
Maks. 5 % trykfald over 24 timer ved stabil temperatur. Overskrider en kammer dette = 100 % gen-test af hele produktionspartiet
Endelig kontrol & pakning
Endelig visuel og funktionel inspektion. Overfladefejl, farvekonsistens, kontrol af label/BIN, emballagens integritet og komplet tilbehør. Enhederne vakuumpakkes, kasseres og palleteres til containerlæsning.
Fuld visuel inspektion, tilbehørstjekliste pr. SKU, faldtest af emballage (1 m, tilfældig stikprøve), verificering via scanning af etiket/stregkode
AQL 2.5 for væsentlige fejl, AQL 4.0 for mindre fejl. Nultolerance ved sikkerhedsfejl. 100 % af enhederne inspiceres visuelt.
Vores medarbejdere
Arbejdsstyrke og ekspertise
Ingeniører inden for R&D, formdesign, materialelaboratorium og produktionsteknik. Gennemsnitligt 7+ års erfaring inden for fremstilling af oppustelige produkter.
R&D & Engineering
Produktdesign, formkonstruktion, materialelaboratorium
Cutting & Material Prep
CNC-skæring, panelklargøring, materialehåndtering
Welding & Lamination
RF-svejsning, varmluftssvejsning og samling af drop-stitch-kerner
SUP Core Bonding
Drop-stitch-laminering, varmebinding, sammensmeltning af railbånd
Assembly & Rigging
Endelig samling, montering af beslag, kontrol af systemer
Quality Control
Modtagekontrol, kvalitetskontrol under produktionen, slutinspektion og laboratorietest
Logistics & Packing
Emballering, containerlastning, eksportdokumentation
Management & Admin
Salg, indkøb, HR, økonomi, compliance
QC i tal
Kvalitetskontrolmålinger
Ægte godkendt/afvist-data fra vores produktionslinje. Vores kvalitetslaboratorium arbejder uafhængigt af produktionen og rapporterer direkte til ledelsen.
Hver båd, hvert kammer, hver batch
Over 24h ved 1.25× nominelt tryk
I henhold til ISO 2859-stikprøvestandarden
Afhænger af produktkategorien
Sikkerhedsmargin på hver kammer
Ventiler, D-ringe, sømme, opdrift
Sporbarhed
Materialesporing & batchkontrol
Hvert parti råmateriale tildeles et unikt lotnummer i vores ERP-system. Fra ankomst gennem produktion til færdigt produkt knytter hver båds stykliste sig tilbage til leverandørens oprindelige parti. Det muliggør fuld sporbarhed opstrøms ved enhver henvendelse om kvalitet eller overholdelse.
Supplier Material Certifications
Se vores produktionsproces
Følg et SUP-board gennem alle produktionsfaser — fra råmateriale til søklart board.
Se produktionsprocessen →