Lab 06
品質&検査ラボ
第三者検証 — 出荷前に全試験に合格
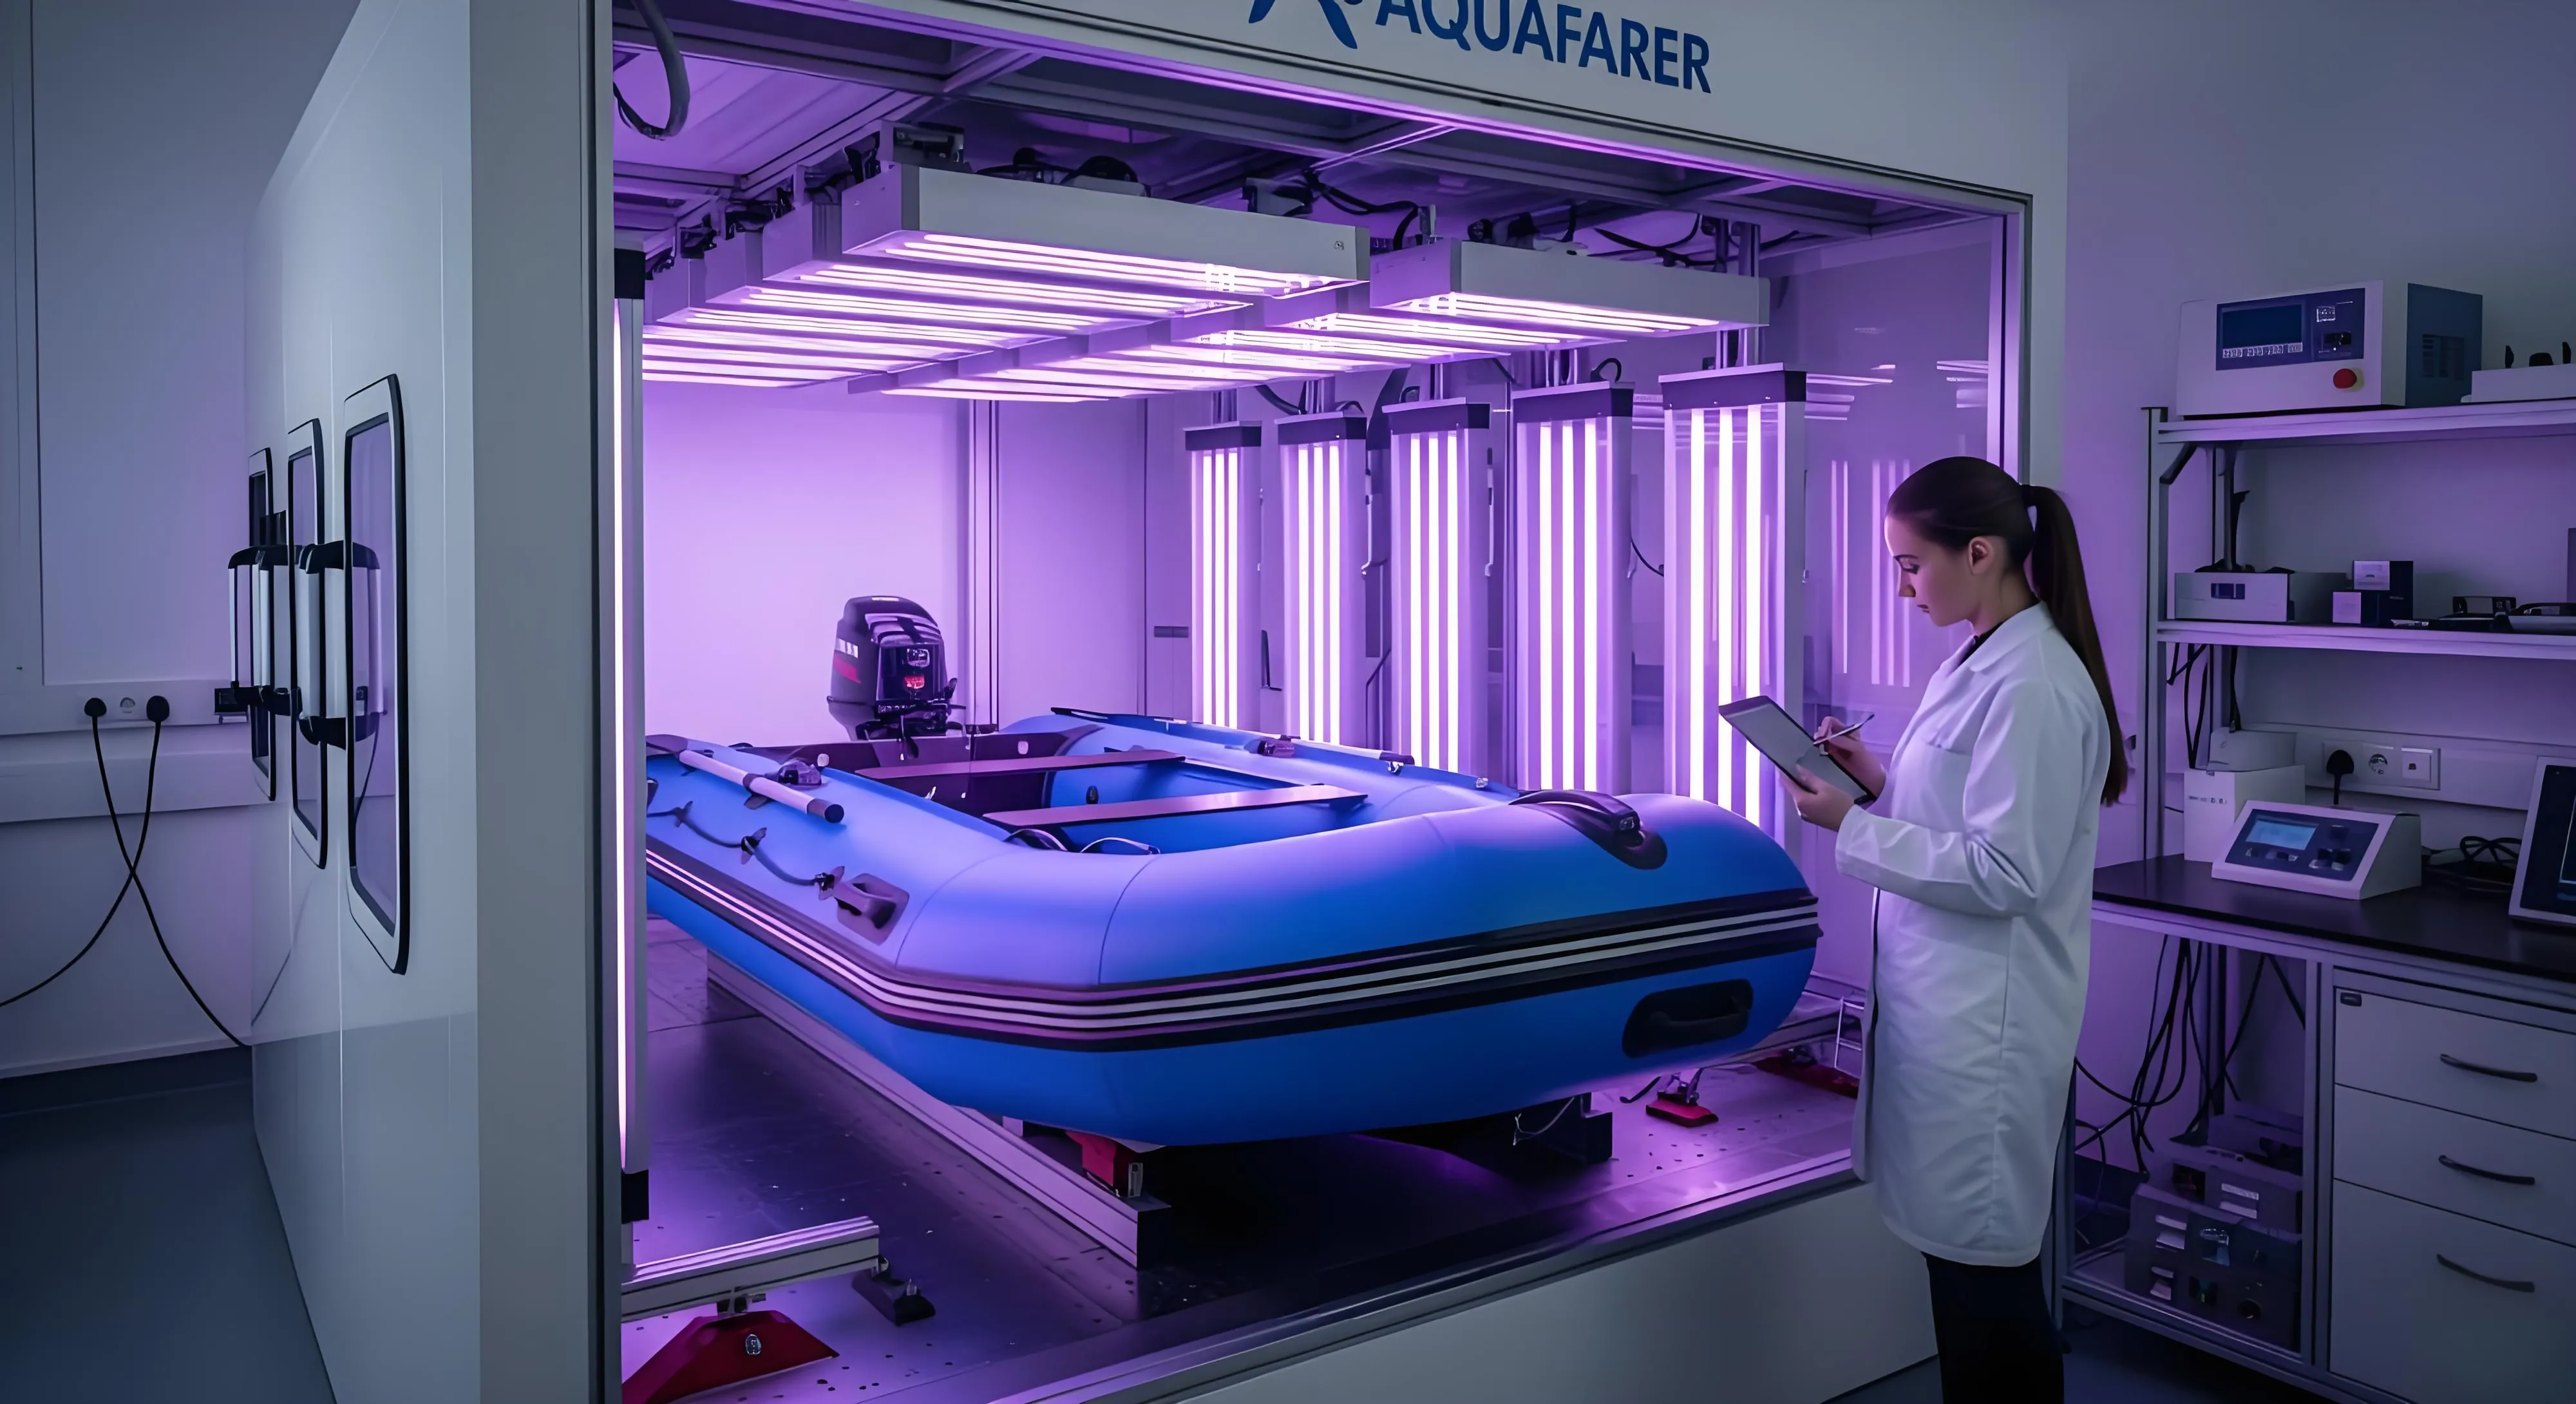
当社のワークショップを出荷するすべてのボートには、定められた品質検査および材料試験に合格したことが保証されています。品質・検査ラボは組織内の独立した機能です — 生産ではなく、取締役に直接報告 — これにより、商業的圧力が検査の壁を損なうことがありません。材料バッチまたは完成ボートが公開仕様を満たさない場合、ラボは不適合が解消されるまで出荷を停止する権限を持っています。
信頼と検証
当社ラボは品質管理システムに準拠して運営されており、試験方法はISO、ASTM、EN規格に基づいています。全ての試験について詳細な記録を維持し、原材料受入から最終ボート納品まで完全なトレーサビリティチェーンを構築しています。
試験機器と能力
| 機器 | 実施試験 | 規格/方法 |
|---|---|---|
| 汎用試験機(50 kN) | 引張強度(生地)、剥離抵抗(シーム)、裂傷伝播 | ISO 1421、ISO 4674 |
| 空気保持試験装置(プログラム式) | 1000サイクル膨張収縮耐久性、30分間加圧保持試験 | ISO 6185(社内規格) |
| シーム剥離治具(自動180°剥離) | 溶接着シーム剥離強度(100 mm/min) | ISO 1421 / ASTM D1876 |
| 静水圧試験機 | 生地の水分浸透抵抗性(0–1000 mbar) | ISO 811 |
| デジタル厚度計&マイクロメーター | 生地厚さ、チューブ壁厚、接着フィルム厚さ | ISO 2286-3 |
| 恒温槽 | クリークラック試験・熱劣化試験用温度調節(-40°C~+80°C) | ISO 188、ISO 4675 |
| 色分光光度計 | UV曝露後のDelta-E色差測定 | ISO 105-A05 / ASTM D2244 |
検査ゲート — 素材から納品まで
全ボートは必須の検査ポイントを含む定義された品質計画に従います。ゲートをスキップすることは許されず、各ゲートは品質検査官の署名後に次の生産段階に進むことができます。
入荷素材検査
生地ロット、接着剤ロット、ハードウェア — 全て入荷仕様に基づき検査後に生産に投入されます。
工程内溶接検査
各生産シフト開始時に初物溶接クーポンを試験(剥離+外観検査)。
チャンバー空気試験
各チャンバーを作動圧力の1.5倍に加圧し、30分間保持。ロット番号ごとにデータ記録。
出荷前検査
完成ボートを全検査:全留め具のトルク確認、システム機能確認、外観欠陥なし。100項目チェックリスト。
最終認証
試験レポート作成、検査記録確認、適合証明書発行。
主要品質指標(2025年ローリング平均)
品質管理チーム
ラボは、海事QAで10年の経験を持つASQ認定品質エンジニア1名、視覚試験でLevel 2 NDT認証を保持する品質検査官2名、全物理試験を担当する材料技術者1名で構成されています。チームは第三者提供者による年次能力試験を受け、試験結果の正確性と再現性を維持しています。
お客様向け第三者試験
当社の品質・検査ラボは第三者試験サービスも提供しています。生地仕様の検証、新規接着剤システムの検証、調達資格のための第三者試験レポートの取得など、適用規格に従って試験を実施し、認証付き試験レポートを発行します。
最近の第三者試験業務の例:
- 欧州軍調達プログラム向け、5種の競合接着フィルム製品の剥離強度比較。
- 新規オレンジ顔料PVC配合の加速老化試験(UV+熱サイクル)、500時間ごとの定期中間測定。
- 新規高圧チューブ設計の試作バッフルバルブ50個の空気保持検証。
お客様への約束
{SITE.name}のボートを受け取ると、その品質ドッサルも同時に提供されます。お客様のボートに適用される試験結果をまとめた記録です。生地バッチ証明書、溶接剥離試験、チャンバーエアテストログ、出荷前検査チェックリスト。全ての数値はトレーサビリティが可能で、全ての検査官は特定されています。これは単なる書類ではなく、指定通りに納品したという私たちの約束です。
品質に関するご懸念がございましたら、ラボに直接お問い合わせください。連絡先は適合証明書に記載されています。全てのお問い合わせに真摯に対応し、48時間以内に正式な調査を実施することをお約束します。