Afarer
Fábrica e Fabricação
12.000 m2 de fabricação integrada —da matéria-prima ao barco acabado
Como uma marca-fábrica da Qingdao Vatrad Group Co., Ltd., a afarer controla cada etapa da produção —desde a chegada das matérias-primas de PVC e fibra de vidro até a inspeção final pré-entrega do barco acabado. Nossa instalação de fabricação na Zona de Desenvolvimento Econômico de Qingdao abrange 12.000 metros quadrados e abriga oficinas dedicadas para corte de PVC, selagem térmica de tubos, produção de cascos SUP em fibra de vidro, impressão digital SUP, montagem final e testes de qualidade.
Ao integrar design, engenharia, prototipagem, fabricação e testes sob o mesmo teto, eliminamos as ineficiências da fabricação por contrato e mantemos controle direto sobre a qualidade de construção, seleção de materiais e prazos de entrega. Cada barco que sai da nossa oficina é construído por nossa equipe, em nossos equipamentos, de acordo com nossos padrões.
Inteligência de Fábrica
Explore Nossas Capacidades de Fabricação
Capacidade de Produção
12,000 m2 facility producing 15,000+ boats/yr across SUP (8,000+), SUP (2,000+), inflatable SUP (5,000+), and safety equipment lines. 200+ workers, 2 shifts.
Laboratório de Qualidade e Testes
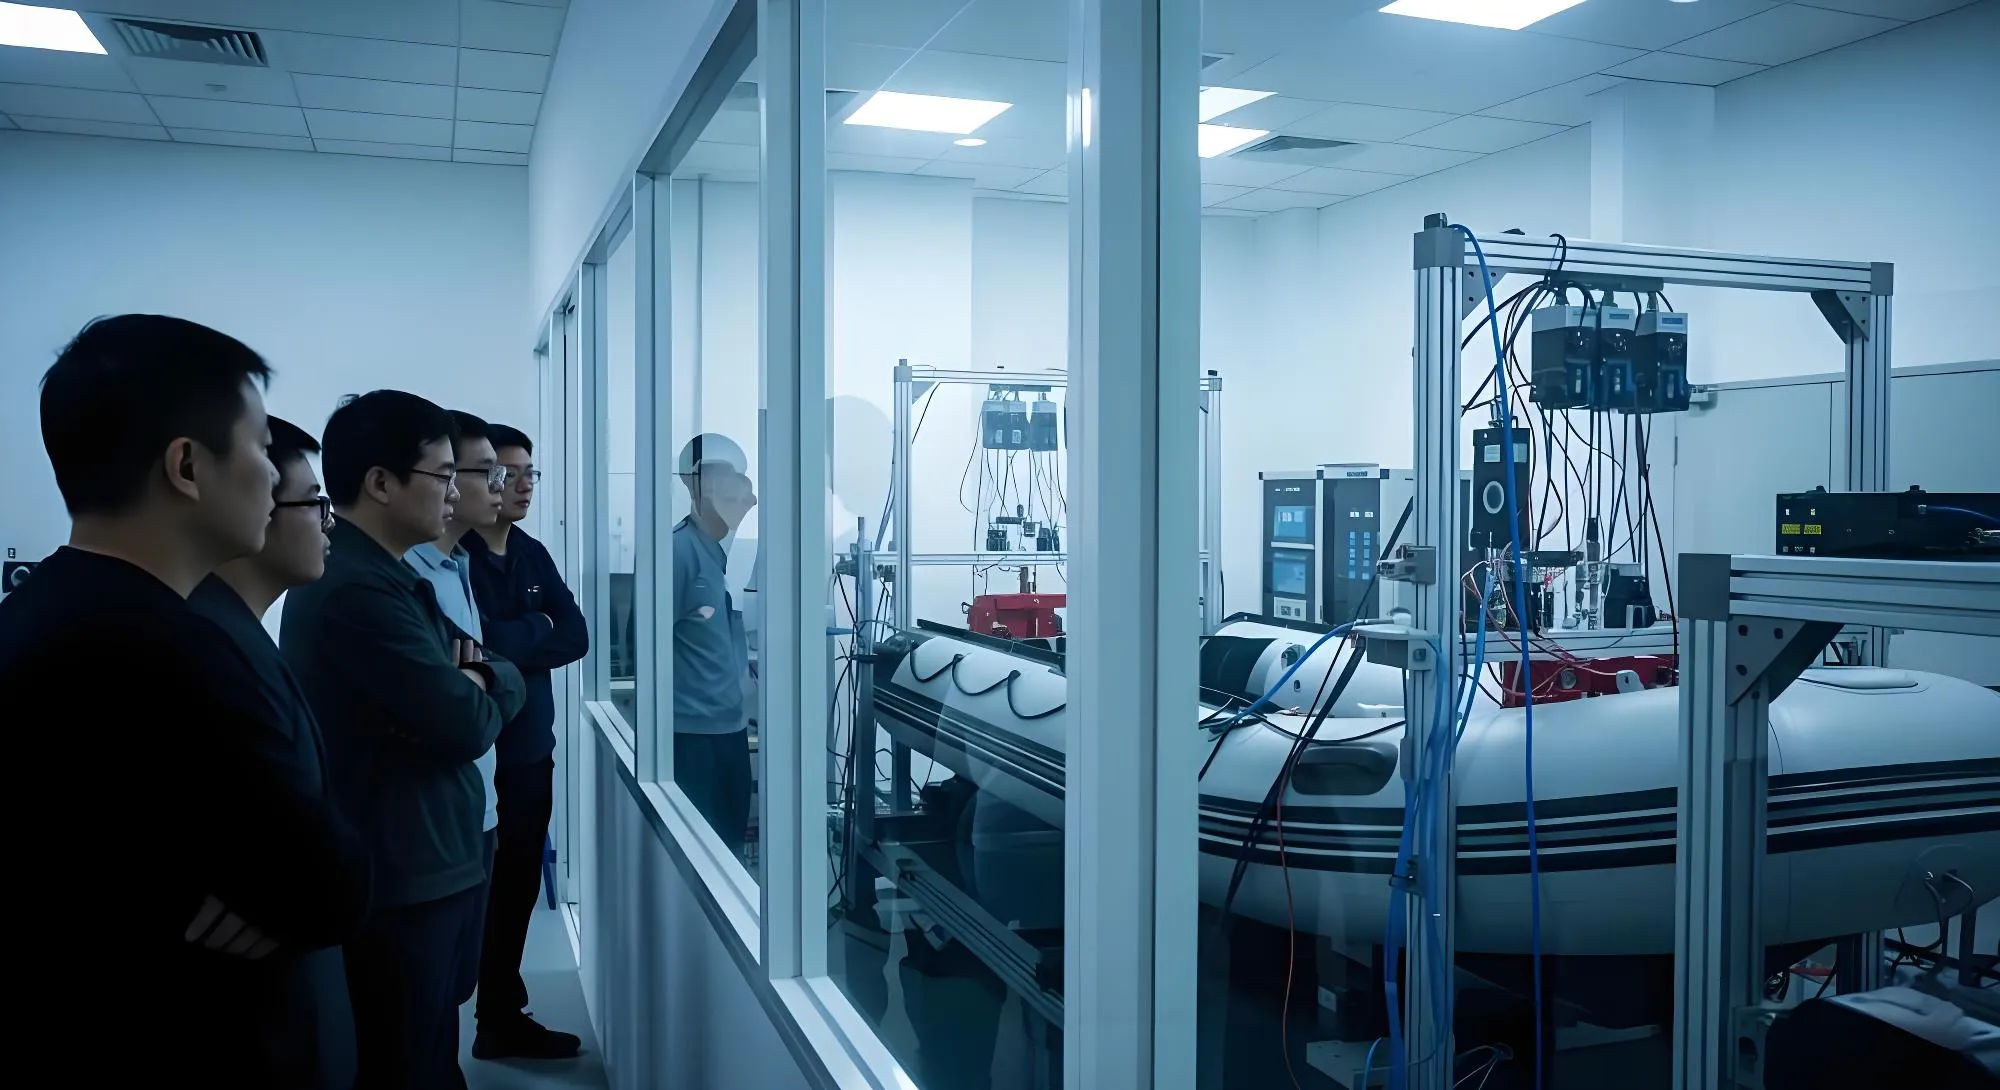
Laboratório de CQ independente com 4 etapas: inspeção de matérias-primas, retenção de pressão 48h, teste de pelagem, verificação de carga/equilíbrio.
Capacidade OEM/ODM
Serviços OEM/ODM completos: design de molde personalizado, embalagem de marca própria, cores personalizadas, gráficos de convés, opção Hypalon, logística drop-ship.
Oficinas
Oficinas de Fabricação
Corte de PVC e Preparação de Material
Máquinas de corte CNC automáticas processam tecidos de PVC, Hypalon e drop-stitch com precisão sub-milimétrica. O aninhamento otimizado por computador minimiza o desperdício de material e garante que cada painel atenda à sua especificação dimensional antes da soldagem.
Soldagem de Tubos e Selagem Térmica
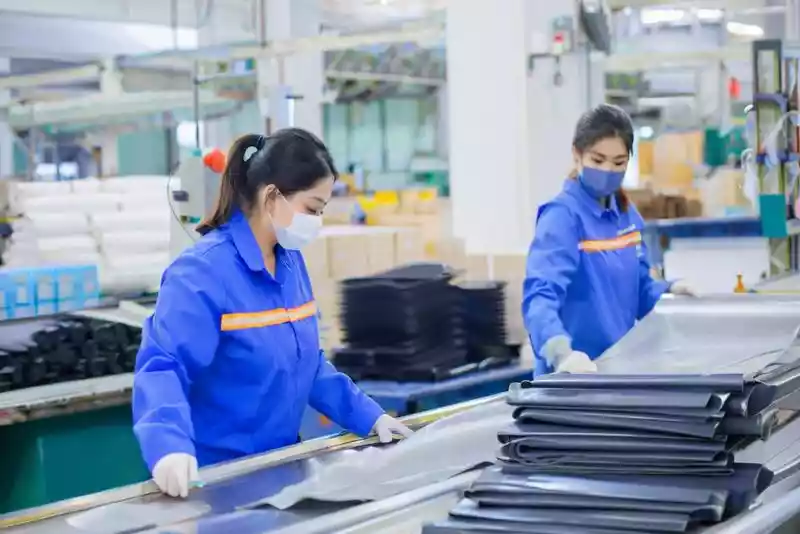
Oficina de soldagem dedicada com máquinas de selagem térmica e prensas dielétricas RF. Seladores térmicos a ar quente unem e fundem câmaras de tubos de PVC, enquanto soldas RF produzem juntas herméticas de alta resistência que excedem os requisitos .
Produção de Casco SUP —Fibra de Vidro
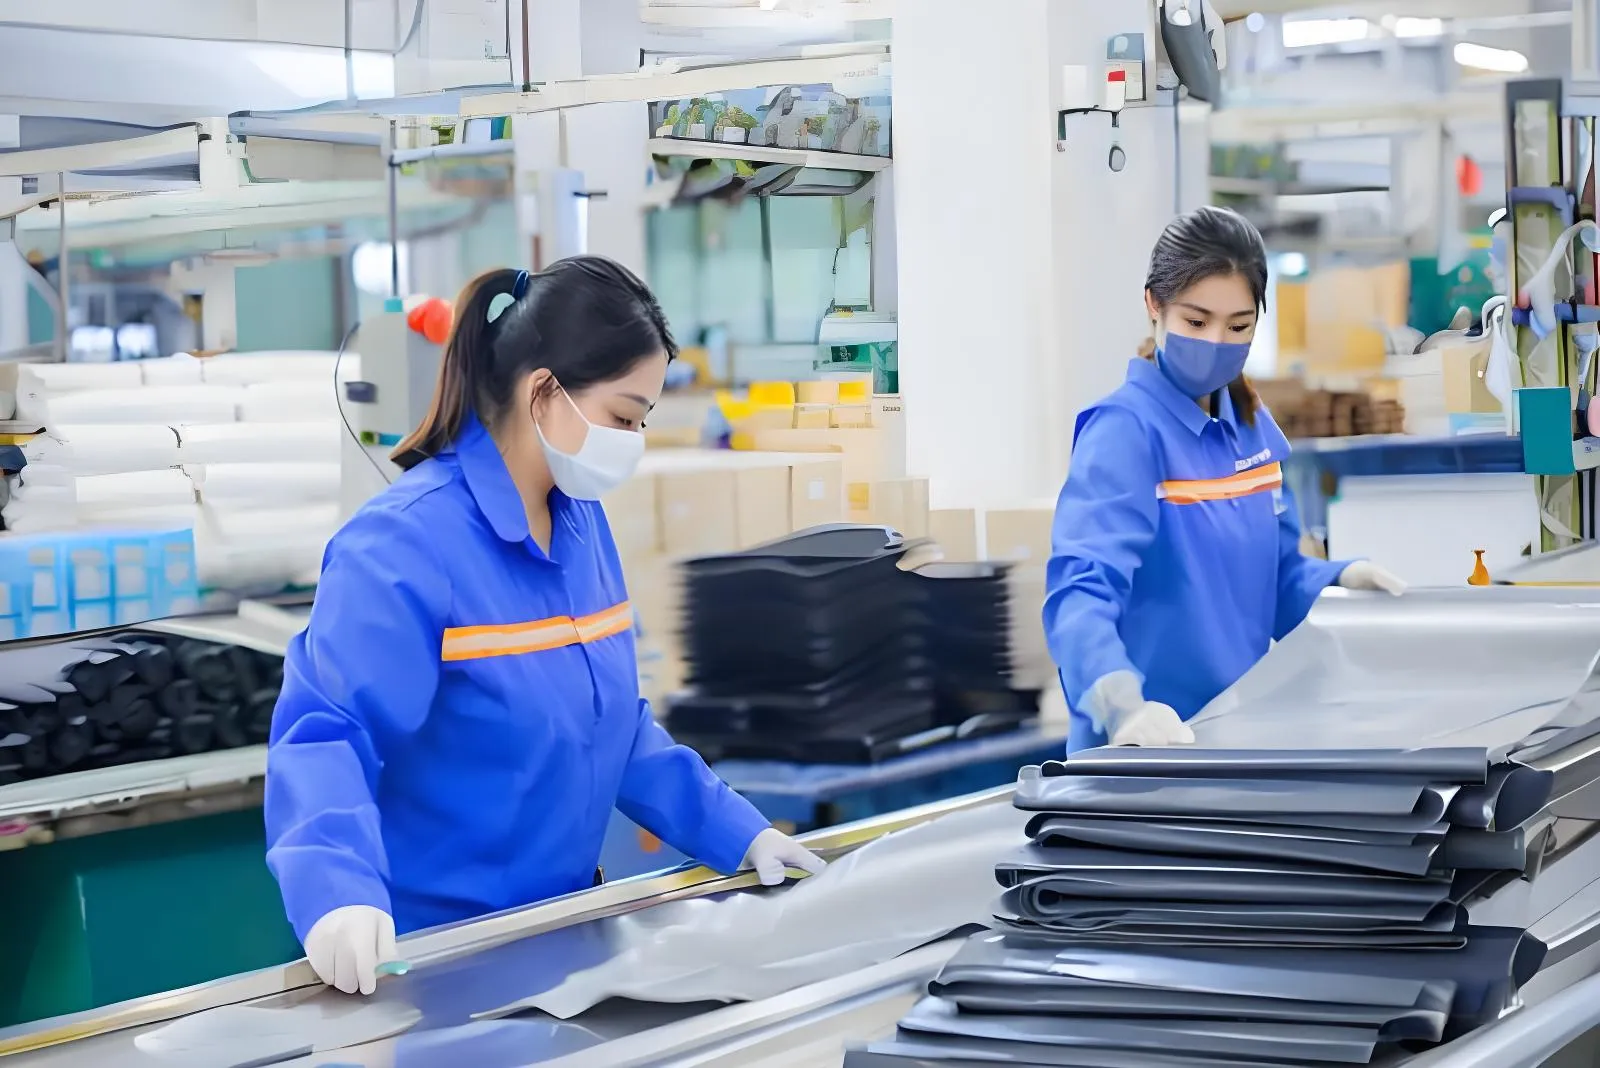
Os cascos dos barcos SUP são produzidos usando moldagem de fibra de vidro por lay-up manual com sistemas de resina poliéster e viniléster. Cada camada é rolada manualmente e ensacada a vácuo para qualidade consistente. A cabine de spray gelcoat fornece um acabamento marítimo de alto brilho e resistente a UV.
Impressão SUP e Decoração
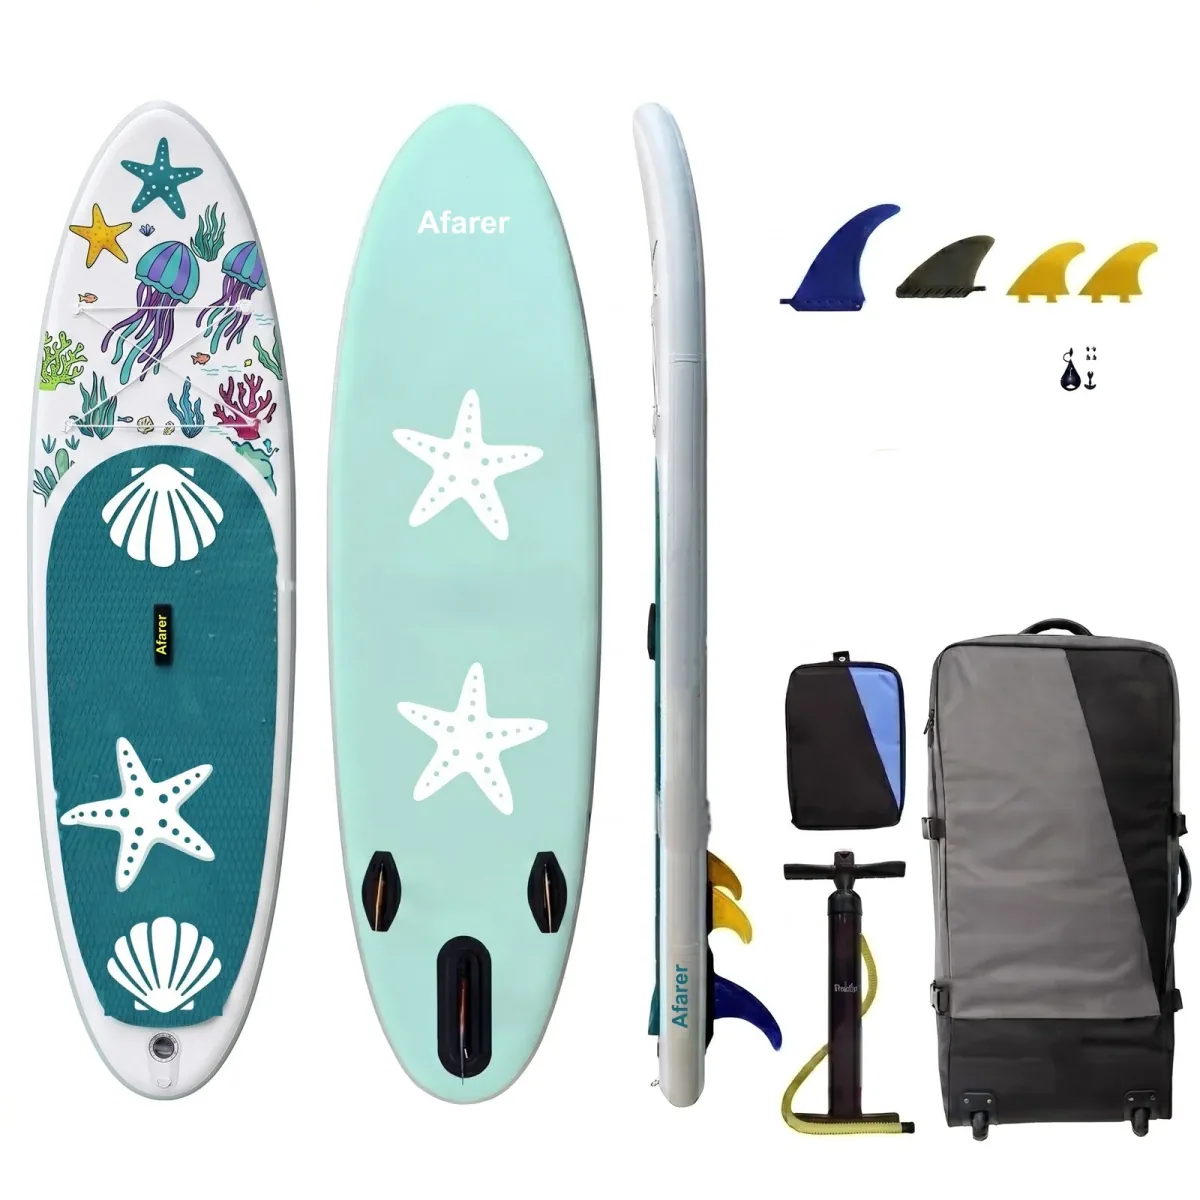
As pranchas SUP são decoradas usando impressão digital para gráficos coloridos e serigrafia para logotipos e padrões repetitivos. Impressoras digitais produzem designs de deck com qualidade fotográfica, enquanto a serigrafia oferece marcas duráveis e vibrantes.
Montagem Final e Rigging
Linha de montagem onde cascos de fibra de vidro e tubos de PVC são unidos, motores são montados, direção e controles são conectados e sistemas elétricos são cabeados. Cada barco segue uma lista de verificação de montagem de 100 pontos aprovada pelo líder da equipe.
Testes de Qualidade e Inspeção
Cada barco concluído passa por teste obrigatório de retenção de ar, verificação de pelagem de juntas e uma verificação completa de sistemas antes do envio. Nosso laboratório de qualidade opera independentemente da produção e reporta diretamente à gerência.
B2B Information
Manufacturing & Trade Terms
Afarer is a brand operated by Aquafarer LLC (USA) — ISO & CE certified, with 10+ years of export experience.
MOQ
MOQ padrão: 5 a 10 unidades por modelo (SUP/caiaque/drop-stitch). MOQ SUP: 2 a 5 unidades. Pedidos de teste são bem-vindos para novas parcerias.
Lead Time
Standard production: 30–45 days from order confirmation. Sample/prototype lead time: 15–20 days. Rush orders available.
Payment Terms
T/T 30% deposit, 70% before shipment. L/C, Western Union, and PayPal available for qualifying partners. Net terms negotiable.
Shipping & Logistics
FOB Qingdao, CIF, DDP available. In-house freight team handles container loading, documentation, and customs clearance for smooth delivery worldwide.
Certifications
ISO quality management. CE (EU) certification on all standard models. FCC/UKCA/FDA upon request. Factory audit reports available.
Quality Assurance
100% air-retention and seam-peel testing on every unit. 2-year warranty on manufacturing defects. Third-party inspection (SGS/BV) accepted before shipment.
Equipamentos
Principais Equipamentos de Fabricação
Fluxo de Produção
Do Material ao Barco Acabado
Cada barco passa por 6 estágios de produção com pontos de verificação de QC em cada etapa. Sem atalhos, sem inspeções puladas.
Recebimento de Materiais e Controle de Qualidade de Entrada
Todos os materiais recebidos são registrados por número de lote/lote no nosso sistema ERP. Rolos de tecido PVC, núcleos de costura drop-stitch, válvulas, adesivos e ferragens são colocados em quarentena até a aprovação do controle de qualidade.
Resistência à tração (ASTM D751), resistência ao rasgo (ISO 4674), medidor de espessura, viscosidade do adesivo, inspeção visual de defeitos
100% dos lotes testados. Rejeitar se a resistência à tração < 90% da especificação, rasgo < mínimo da especificação, ou qualquer defeito visual
Corte CNC e Preparação de Material
O aninhamento otimizado por computador organiza os painéis no estoque de PVC para minimizar o desperdício. Máquinas de corte CNC automáticas mantêm uma precisão posicional de 0,1 mm.
Verificação dimensional contra arquivos CAD DXF, inspeção da qualidade das bordas, verificação da contagem de painéis
Cada 20º painel medido. Tolerância ±0,5 mm. Rejeitar lote se >2% fora da tolerância
Soldagem e Ligação por Ponto de Queda
Núcleos de drop-stitch são ligados a laminados externos de PVC usando laminação a quente. As câmaras dos tubos são soldadas por RF ou soldagem a ar quente. As faixas do trilho são unidas por fusão de três camadas.
Teste de descascamento a cada 50 unidades (ASTM D751), medição da largura da solda, revisão do registro de temperatura do ar quente, inspeção visual da costura sob luz de fundo
Resistência à descamação mínima 8 N/cm. Tolerância da largura da solda ±1 mm. Qualquer canalização visível = rejeitar
Montagem e Equipamento
Os barcos seguem para a montagem final, onde todos os componentes são unidos: casco, tubos, válvulas instaladas, anéis em D, alças, caixas de quilha e instalação da bolsa de transporte. Cada unidade segue uma lista de verificação de montagem de 100 pontos.
Assinatura de verificação de checklist de 100 pontos por unidade, teste de função da válvula (10 ciclos de abrir/fechar), verificação de torque do hardware, inspeção visual
Política de zero defeito em itens críticos para segurança (válvulas, anéis em D, alças). Cosmético menor: AQL 2,5 (ISO 2859)
Testes de Pressão e Retenção de Qualidade
Cada câmara é inflada para 1,25× a pressão nominal (tipicamente 20–25 PSI) e mantida por 24–48 horas. Sensores de pressão registram continuamente. Câmaras que excedem queda de pressão de 5% são rejeitadas e enviadas para reinspeção da costura.
Registro de pressão mantida por 24h, calibração do sensor verificada diariamente, leitura de pressão compensada pela temperatura, reteste da junta após reparo
Queda de pressão máxima de 5% em 24h em temperatura estável. Qualquer câmara que exceder isso = re-teste de 100% de todo o lote de produção
Inspeção Final e Embalagem
Inspeção visual e funcional final. Defeitos na superfície, consistência de cor, verificação de rótulo/BIN, integridade da embalagem e completude dos acessórios. As unidades são embaladas a vácuo, colocadas em caixas e paletizadas para carregamento em contêiner.
Inspeção visual completa, checklist de acessórios por SKU, teste de queda da embalagem (1 m, amostra aleatória), verificação de leitura de etiqueta/código de barras
AQL 2,5 para defeitos graves, AQL 4,0 para defeitos menores. Tolerância zero para defeitos de segurança. 100% das unidades inspecionadas visualmente
Nosso Povo
Força de Trabalho e Especialização
Engenheiros de P&D, design de moldes, laboratório de materiais e engenharia de produção. Média de 7 anos em fabricação de infláveis.
R&D & Engineering
Design de produto, engenharia de moldes, laboratório de materiais
Cutting & Material Prep
Corte CNC, preparação de painéis, manuseio de materiais
Welding & Lamination
Soldagem por RF, soldagem a ar quente, colagem drop-stitch
SUP Core Bonding
Laminação por ponto de suspensão, fusão a quente, fusão de faixa de trilho
Assembly & Rigging
Montagem final, instalação de hardware, verificação dos sistemas
Quality Control
Controle de qualidade de entrada, controle de qualidade em processo, inspeção final, testes de laboratório
Logistics & Packing
Embalagem, carregamento de contêiner, documentação de exportação
Management & Admin
Vendas, compras, RH, finanças, conformidade
QC pelos Números
Métricas de Controle de Qualidade
Dados reais de aprovação/reprovação da nossa linha de produção. Nosso laboratório de qualidade opera de forma independente da produção e se reporta diretamente à gerência.
Cada barco, cada câmara, cada lote
Mais de 24h a 1,25× a pressão nominal
De acordo com a norma de amostragem ISO 2859
Dependendo da categoria do produto
Margem de segurança em cada câmara
Válvulas, argolas em D, costuras, flutuabilidade
Rastreabilidade
Rastreamento de Materiais e Controle de Lotes
Cada lote de matéria-prima recebe um número de lote único em nosso sistema ERP. Desde a chegada, passando pela produção até o produto acabado, a lista de materiais de cada embarcação está vinculada ao lote original do fornecedor. Isso permite rastreabilidade completa a montante para qualquer questão de qualidade ou conformidade.
Supplier Material Certifications
Veja nosso processo de fabricação
Acompanhe um barco por cada etapa da produção —da matéria-prima à embarcação pronta para o mar.
Ver processo de produção →